


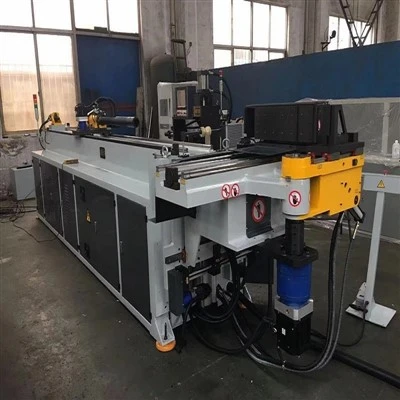
Машина за тестерисање шипки
Индустријска машина за тестерисање{0}}за тешке услове рада
Дизајнирана за континуирану производњу у више-смена у захтевним окружењима за обраду метала, ова индустријска машина за тестерисање са шипкама пружа високу-прецизност, равне резове преко чврстог угљеничног челика, легираног челика, нерђајућег челика и шипки од титанијума. Конструисана око основе од ливеног гвожђа од Мееханите-спуштеног стреса, тешка тежина машине (3.200 кг до 8.500 кг) пригушује високо{8}}хармонике резања како би спречила прераног микро-остругања зуба. Двоструки хидраулички стезни стегови истовремено држе обе стране уреза како би се елиминисало померање материјала, док расхладна течност са директним-отвором за плављење циља тачно излазни интерфејс вођице ножа да контролише топлотно ширење на пресецима великог -пречника-.
Техничке спецификације
|
Параметар |
Спецификација Опсег / вредност |
|
Максимални капацитет сечења (округло) |
300 мм – 800 мм |
|
Максимални капацитет сечења (правоугаони) |
600 к 400 мм – 1000 к 600 мм |
|
Бладе Дименсионс |
41 к 1,3 мм до 67 к 1,6 мм |
|
Главни погонски мотор |
7,5 кВ – 18,5 кВ (векторски-контролисани инвертер) |
|
Брзина сечива |
15 – 120 м/мин (Бесстепена променљива фреквенција) |
|
Притисак хидрауличког система |
4 – 6 МПа (подесиви пропорционални вентили) |
|
Ход храњења (један индекс) |
500 мм (ауто-вишеструко индексирање-до 2000 мм) |
|
Тежина машине |
3.200 кг – 8.500 кг |
Кључне карактеристике
Вертикално навођење круте двоструке{0}}колоне:Стубови од конструкцијског челика са-тешким зидовима, прецизно брушени и тврди{1}}хромирани до толеранције површине 0,02 мм, одржавају апсолутну правоугаоност сечива током дубоко-сечења гредица од тешке легуре.
Векторски-контролисани Бладе Дриве:Планетарни мењач упарен са погоном са инвертером високог{0}}момента наизменичне струје усклађује површинску брзину ножа прецизно са тврдоћом материјала, спречавајући пад обртног момента-за време великих-пробоја оптерећења.
Хидраулични систем затезања траке:Интегрисани хидраулични круг{0}}положен акумулатором примењује константну силу затезања од 250 Н/мм² на точак у празном ходу, апсорбујући топлотно издужење сечива током продужених производних циклуса.
Аутоматско управљање струготинама:Интегрисани транспортер струготине{0}}типа који пролази испод лежишта за сечење спречава накупљање струготине и накупљање расхладне течности током рада са конструкцијским челиком са великом количином{1}}напона.
Бе-осетљива висина материјала без контакта:Оптоелектронски сензори мере сирову висину шипке пре приласка, елиминишући време{0}}сечења ваздуха и оптимизујући трајање циклуса.
Воркинг Процесс
Учитавање и индексирање:Сирови материјал за шипке се убацује преко-тешких ваљкастих столова у зону стезања; стеге за аутоматско-индексирање стежу материјал и постављају га на механичку дужину у оквиру толеранције плус-минус 0,2 мм.
Стезање материјала:Главни предњи и задњи хидраулични стеге затварају се истовремено, обезбеђујући шипку са обе стране линије уреза како би се спречило прикљештење и вибрације када се рез заврши.
Приступ и откривање:Глава тестере се брзо спушта у режиму брзог{0}}покретања све док сечиво не легне 2 мм изнад површине залиха, аутоматски се пребацује на програмирану брзину сечења.
Извођење сечења:Трака са би-металном или карбидном-врхом продире у материјал под затвореном-хидрауличном петљом хидрауличном контролом притиска довода, континуирано уклања струготине преко млазница расхладне течности под високим{3}}притиском.
Повлачење и ресетовање:Након пробоја, сечиво се зауставља, увлачи се вертикално за 10 мм, стегови се ослобађају и започиње следећи аутоматски циклус индексирања.
Апликације
Сервисни центри за челик:Сечење конструкцијских челичних шипки, угљеничних округлих шипки и правоугаоних полуга за комерцијалну дистрибуцију великог{0}}обима у више-смена.
Ковачнице:Сечење гредица од тешке легуре и алатног челика пре операција ковања са ударом{0}}чекићем или хидрауличном пресом.
Производња ваздухопловних компоненти:Прецизно профилисање суперлегура -никла, инконела и титанијумских шипки са строгим захтевима за металуршки интегритет.
Производња погонских агрегата аутомобила:Брза{0}}обрада осовина мењача, празних осовина и зглобова управљача од ваљаних челичних шипки.
Алати и конфигурација
Избор сечива: Compatible with bi-metal M42/M51 blades for general alloy steels and specialized multi-chip carbide-tipped band saws for high-hardness materials (>ХРЦ 45).
Доводни и одводни ваљкасти столови:Модуларни мртви или покретни ваљкасти транспортери доступни у корацима од 2 метра, опремљени механичким граничницима за мерење дужине или дигиталним ДРО енкодерима.
Опрема за резање пакета:Вертикални хидраулични стезни додаци{0}}притиснути са врхом који су конфигурисани за истовремено сечење са више- шипки округлих или цеви мањег пречника.
Систем за подмазивање маглом:Опција подмазивања минималне количине (МКЛ) доступна за рад са сувим{0}}чипом, смањујући трошкове одлагања расхладне течности и секундарне кораке чишћења.
Прилагођавање
Продужени ход храњења:Прилагођена више{0}}логика за индексирање интегрисана у ПЛЦ за аутоматско сечење дужина шипки које премашују стандардне омоте машине.
Интеграција аутоматизованог сортирања:Модули за синхронизацију за повезивање отвора за пражњење тестере са касама за сортирање низводно, роботским руковаоцима или вагама за мерење.
Специјални напонски инжењеринг:Електрични контролни ормани направљени да буду у складу са регионалним безбедносним стандардима, укључујући УЛ/ЦСА спецификације и специфичне индустријске напоне напајања (480В / 60Хз или 575В).
Квалитет и тестирање
Структурни оквири се подвргавају термичком жарењу на 600 степени након заваривања како би се елиминисало унутрашње заостало напрезање пре прецизног бушења ЦНЦ линије. Свака склопљена машина се подвргава обавезном 72-континуираном тесту рада на суво-у трајању од 72 сата, након чега следи пробно сечење на 400 мм коване челичне шипке од 4140. Димензиона правоугаоност, равност и паралелизам преко реза се проверавају помоћу ласерских интерферометара, обезбеђујући максимално одступање испод 0,1 мм на 100 мм висине сечења. ИСО 9001 протоколи управљања квалитетом регулишу инспекцију улазног материјала, тестирање подсклопа и коначну валидацију електричне безбедности.
ФАК
П: Како машина спречава померање сечива приликом сечења шипки од легираног челика великог -пречника високог-?
О: Одступање сечива је сведено на минимум кроз круто вертикално вођење са двоструким-стубовима, уметке за вођице од тврдог метала који примењују бочну стабилизацију близу тачке сечења и затворену-хидрауличну регулацију повлачења која аутоматски прилагођава брзину помака када наиђете на унутрашње недоследности материјала.
П: Шта је типичан губитак урезивања и како штеди материјалне трошкове?
О: Стандардна дебљина сечива се креће од 1,3 мм до 1,6 мм, што резултира уском ширином реза од приближно 1,5 мм до 1,8 мм. Овај танак-профил чува скупе сировине попут титанијума и алатног челика у поређењу са традиционалним хладним тестерама или методама сечења.
П: Може ли тестера да се интегрише у постојећу аутоматизовану линију сечења-до-дужине?
О: Да. Сиеменс ПЛЦ контролни систем има стандардне дигиталне И/О протоколе за руковање и Етхернет комуникационе портове, омогућавајући беспрекорну интеграцију са горњим полицама за складиштење материјала и низводно уклањање ивица или руковање роботиком.
П: Које одржавање је потребно да би се обезбедила доследна тачност сечења током рада у више-смена?
О: Свакодневно одржавање укључује проверу истрошености вођица сечива од карбида, чишћење струготине са транспортера струготине, проверу нивоа концентрације расхладне течности и чишћење оптичких сензора. Недељне провере се фокусирају на нивое хидрауличне течности, затезање жичане четке и преглед погонског ремена.
П: Које је стандардно време испоруке за резервне делове који се хабају као што су вођице и затезни цилиндри?
О: Уобичајене компоненте за хабање, укључујући јастучиће од карбида, жичане четке, погонске каишеве и хидрауличне заптивке, налазе се локално у регионалним дистрибутивним чвориштима за отпрему у року од 24 сата. Критични структурни или електрични склопови се испоручују директно са фабричког инвентара.
П: Које сигурносне блокаде су интегрисане у кућиште ради заштите оператера?
О: Закључани сигурносни прекидачи спречавају рад ножа када су приступна врата отворена. Хидраулични вентили за смањење притиска спречавају катастрофални квар стезања током прекида напајања, а тастери за заустављање у нужди су позиционирани и на командној табли и на зони пражњења.
Popularne oznake: Машина за тестерисање шипки, произвођачи машина за тестере у Кини, добављачи, фабрика
Можда ти се такође свиђа



Pošalji upit